Tin tức
Quy trình sản xuất ván gỗ ép chuẩn kỹ thuật mới 2026
Quy trình sản xuất ván gỗ ép đóng vai trò quyết định trực tiếp đến độ bền cơ học, khả năng chịu lực và độ thẩm mỹ của thành phẩm gỗ công nghiệp. Việc ứng dụng dây chuyền công nghệ hiện đại giúp tối ưu hóa nguồn nguyên liệu gỗ rừng trồng và đáp ứng các tiêu chuẩn khắt khe từ thị trường trong nước lẫn quốc tế. Tìm hiểu chi tiết quy trình sản xuất ván gỗ ép sẽ giúp các nhà xưởng, kỹ sư và người tiêu dùng nắm vững các tiêu chí đánh giá chất lượng sản phẩm chuẩn xác nhất.
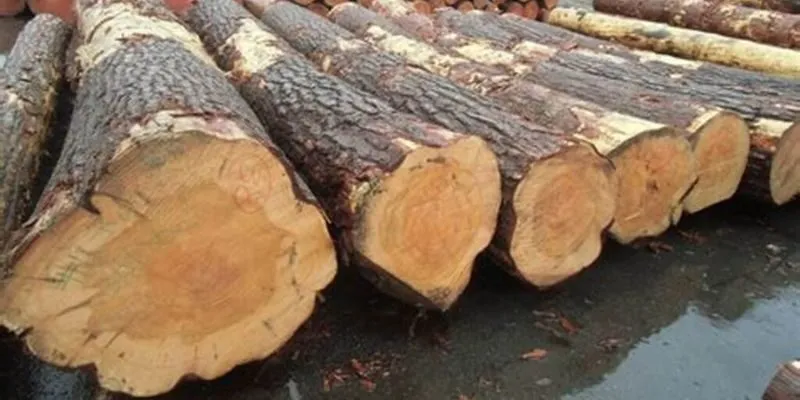
Tuyển chọn và sơ chế nguồn nguyên liệu gỗ tròn
Giai đoạn đầu tiên bắt đầu bằng việc thu mua các thân gỗ tròn từ nguồn rừng trồng kinh tế như keo tràm, cao su, bạch đàn hoặc gỗ thông đã đủ tuổi khai thác. Cây gỗ cần đạt đường kính thân tiêu chuẩn, độ thẳng tương đối và không bị rỗng ruột hay mục nát nghiêm trọng. Sau khi tập kết về bãi tập kết của nhà máy, các thân gỗ sẽ được đưa qua máy cắt khúc để phân chia thành các đoạn ngắn có kích thước đồng đều, thường dao động khoảng 1,3m hoặc 2,6m tùy theo khổ ván thành phẩm dự kiến. Tiếp theo, hệ thống máy bóc vỏ tự động sẽ cạo sạch toàn bộ lớp vỏ sần sùi bên ngoài cùng đất cát bám dính, đảm bảo bề mặt thân gỗ trơn nhẵn trước khi đưa vào công đoạn gia công tiếp theo.
Bóc tách ván lạng và cắt tấm định hình
Các khúc gỗ tròn sau khi làm sạch vỏ được chuyển thẳng vào máy bóc ván lạng quay tâm tốc độ cao. Dưới tác động tịnh tiến nhịp nhàng của lưỡi dao sắc bén và trục quay, thân gỗ nhanh chóng được lạng thành một dải ván mỏng liên tục có độ dày chính xác từ 1,2mm đến 2,5mm tùy theo yêu cầu kỹ thuật của từng đơn hàng. Dải ván lạng dài này ngay lập tức chạy qua máy cắt guillotine tự động tích hợp cảm biến quang học để xén tỉa mép và cắt thành từng tấm ván lạng riêng lẻ theo kích thước tiêu chuẩn, đồng thời tự động loại bỏ những đoạn gỗ có mắt chết lớn hoặc bị rách nát.
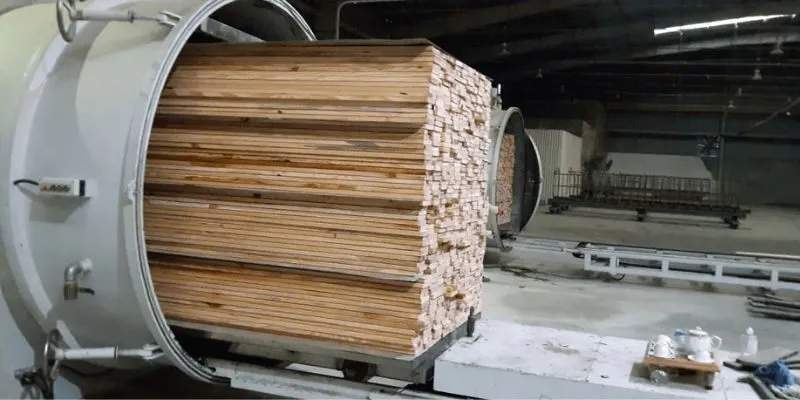
Sấy khô ván lạng và phân loại kiểm tra
Độ ẩm tự nhiên trong gỗ tươi mới bóc thường dao động rất cao, từ 40% đến 60%, đây là môi trường dễ gây nấm mốc và giảm độ bám dính của keo ép. Do đó, các tấm ván lạng được nạp liên tục vào hệ thống buồng sấy băng chuyền nhiều tầng vận hành bằng nhiệt hơi nước hoặc dầu truyền nhiệt ở dải nhiệt độ từ 120 đến 160 độ C. Quá trình sấy giúp rút cạn độ ẩm trong thớ gỗ xuống ngưỡng an toàn từ 8% đến 12%. Khi ra khỏi buồng sấy, công nhân kỹ thuật sẽ tiến hành kiểm tra thủ công kết hợp máy quét độ ẩm tự động để phân loại ván thành các cấp độ bề mặt mặt A, mặt B hoặc lớp ruột C, đồng thời dán nối các vết nứt nhỏ bằng băng keo nhiệt chuyên dụng.
Phun rải keo kết dính và xếp lớp so le
Những tấm ván lạng đạt chuẩn được đưa qua máy lăn keo tự động để phủ đều một lớp hóa chất kết dính chuyên dụng lên hai mặt. Loại keo được ứng dụng phổ biến hiện nay gồm keo Phenolic chịu nước sôi WBP, keo Melamine chịu ẩm cao hoặc keo Urea Formaldehyde đạt chuẩn khí thải an toàn E0, E1. Tiếp theo, các công nhân hoặc robot cơ khí sẽ tiến hành xếp lớp các tấm ván mỏng chồng lên nhau theo số lượng lớp lẻ như 3, 5, 7, 9 hoặc 11 lớp. Điểm mấu chốt ở công đoạn này là hướng thớ gỗ của các lớp kế tiếp luôn phải được xếp vuông góc 90 độ với nhau, giúp triệt tiêu hiện tượng cong vênh và tăng khả năng kháng uốn cong từ mọi phương.
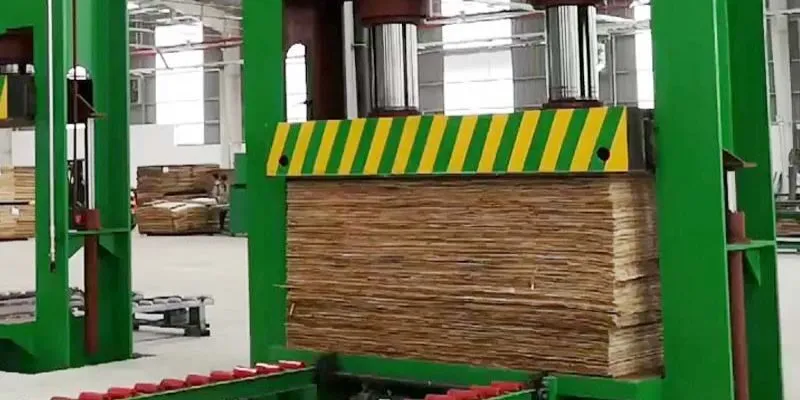
Ép nguội định hình sơ bộ và ép nhiệt cao tần
Khối ván sau khi xếp lớp hoàn chỉnh được chuyển vào máy ép nguội thủy lực dưới áp suất từ 0,8 đến 1,2 MPa trong khoảng thời gian từ 30 đến 60 phút. Bước ép nguội này giúp các lớp ván lạng liên kết phẳng phiu, loại bỏ túi khí bên trong và giúp keo thẩm thấu sâu hơn vào từng sợi gỗ mà chưa bị lưu hóa. Ngay sau đó, các kiện ván được đưa vào hệ thống máy ép nhiệt nhiều tầng với áp suất nén cực lớn và nhiệt độ duy trì ổn định từ 130 đến 150 độ C. Dưới tác động nhiệt và áp suất nén chặt, chất keo nóng chảy rồi đóng rắn vĩnh viễn, tạo nên khối ván ép liền mạch vô cùng bền chặt.
Cắt xén cạnh, chà nhám và phủ bề mặt thành phẩm
Sau khi rời khỏi máy ép nhiệt, các tấm ván được để nguội tự nhiên tại khu vực ổn định nhiệt từ 24 đến 48 giờ để giải phóng hoàn toàn ứng suất dư bên trong cốt gỗ. Tiếp theo, hệ thống cưa cắt bốn biên tự động sẽ cắt bỏ phần riềm thừa, định hình kích thước tấm ván chuẩn xác tuyệt đối như 1220 x 2440mm. Bề mặt ván sau đó chạy qua máy chà nhám băng tải cỡ lớn với các cỡ hạt nhám mịn dần để làm phẳng bề mặt, xóa bỏ hoàn toàn các vết lồi lõm cục bộ. Tùy theo nhu cầu sử dụng thực tế, ván có thể được giữ nguyên mặt mộc hoặc tiếp tục ép phủ thêm một lớp màng phim chống thấm, lớp Melamine đa sắc hoặc lớp Veneer gỗ tự nhiên sang trọng.
Kiểm định chất lượng và đóng gói xuất xưởng
Ở công đoạn cuối cùng, bộ phận kiểm soát chất lượng sẽ tiến hành lấy mẫu ngẫu nhiên để thực hiện các bài kiểm tra nghiêm ngặt trong phòng thí nghiệm. Các chỉ số được đo lường bao gồm cường độ liên kết màng keo, khả năng chịu đun sôi trong nước, nồng độ phát thải formaldehyde và độ vuông góc của các cạnh ván. Những tấm ván đạt đầy đủ các tiêu chuẩn kỹ thuật sẽ được đóng dấu mã số lô hàng, quấn màng PE chống ẩm, đai nẹp góc bảo vệ chắc chắn và xếp ngay ngắn lên các pallet gỗ sẵn sàng vận chuyển đến các đại lý hoặc xếp vào container xuất khẩu ra thị trường thế giới.
Quy trình sản xuất ván gỗ ép là một chuỗi liên kết kỹ thuật khép kín đòi hỏi sự chuẩn xác tuyệt đối ở từng giai đoạn xử lý nhiệt và áp suất. Việc kiểm soát chặt chẽ từ khâu chọn phôi gỗ đến giai đoạn hoàn thiện bề mặt giúp tạo nên những tấm ván dán công nghiệp có độ bền bỉ và tính thẩm mỹ cao. Nắm rõ các bước gia công tiêu chuẩn này sẽ giúp người dùng an tâm lựa chọn được những dòng ván ép chất lượng tốt nhất cho các dự án nội thất và xây dựng.